Artykuł sponsorowany
Ukryte błędy w geometrii i spoinach, które wychodzą dopiero po malowaniu proszkowym
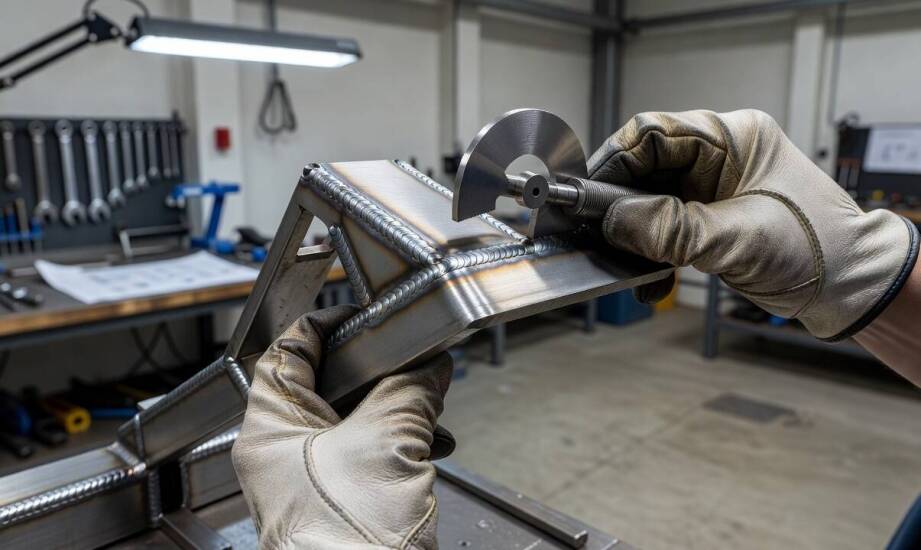
W seryjnej produkcji detali stalowych wady powłoki często ujawniają się dopiero na samym końcu procesu, po wygrzaniu gotowego elementu w piecu. Proces utwardzania w wysokiej temperaturze obnaża ukryte problemy z geometrią materiału i jakością spoin, które pozostawały niewidoczne na wcześniejszych etapach obróbki mechanicznej. Zamiast gładkiej tafli koloru na powierzchni pojawiają się niepożądane pęcherze, odpryski i przebarwienia, wymuszające kosztowne poprawki i ponowne lakierowanie całych partii materiału.
Dlaczego kształt detalu i spoiny decydują o trwałości powłoki?
Ostre krawędzie oraz mikroszczeliny powodują nierównomierne osadzanie się proszku i budowanie znacznie cieńszej warstwy powłoki. Zjawisko to wynika bezpośrednio z praw fizyki i specyfiki działania pola elektrostatycznego wykorzystywanego w aplikatorach. Na ostrych załamaniach materiału farba gromadzi się słabiej, co prowadzi do powstawania przebarwień oraz obniżenia odporności antykorozyjnej w tych strefach. Nierówne, poszarpane spoiny spawalnicze tworzą dodatkowe punkty o zaburzonym rozkładzie cząstek proszku, uniemożliwiając stworzenie szczelnej bariery ochronnej. Powłoka staje się tam krucha i podatna na uszkodzenia mechaniczne podczas codziennej eksploatacji elementu.
Istotnym wyzwaniem technologicznym są profile zamknięte, kieszenie i niewystarczające odpowietrzenie detalu, które sprzyjają uwięzieniu gazów oraz wilgoci. Podczas wygrzewania w piecu uwięzione gazy gwałtownie zwiększają swoją objętość, szukając ujścia na zewnątrz. Skutkuje to tworzeniem się wyraźnych pęcherzy, wykwitów oraz głębokich kraterów na utwardzonej powierzchni. Zjawisko tak zwanego gazowania jest szczególnie problematyczne w elementach o skomplikowanej konstrukcji wewnętrznej, gdzie naturalna cyrkulacja powietrza zostaje zablokowana.
Identyfikacja i naprawa błędów przed aplikacją farby
Problemy z geometrią i szczelnością łączeń należy identyfikować znacznie wcześniej, już na etapie cięcia laserowego oraz spawania konstrukcji. Cięcie elementów za pomocą lasera, mimo swojej ogromnej precyzji, nierzadko pozostawia po sobie mikroskopijne ostre krawędzie wymagające dodatkowej obróbki ściernej. Z kolei same spoiny mogą zawierać mikropory, wtrącenia żużla lub ukryte nierówności. Ujawniają się one dopiero po nałożeniu i wypaleniu farby, niszcząc estetykę całego wyrobu.
Odpowiednie przygotowanie metalu do pokrycia to kluczowy krok w całym procesie produkcji. Zlecając lakierowanie proszkowe w Poznaniu, warto upewnić się, że zakład wykonuje rygorystyczną kontrolę jakości krawędzi bezpośrednio po obróbce skrawaniem i pracach spawalniczych. Na lokalnym rynku obróbką metali zajmuje się między innymi firma Para Waldemar Dobek, realizująca zlecenia przemysłowe od początku lat dziewięćdziesiątych.
Aby zapobiec nieprawidłowemu rozkładowi farby i zjawisku odciągania materiału z rantów, zalecaną w branży praktyką jest zaokrąglanie ostrych krawędzi do promienia mieszczącego się w przedziale od 0,1 do 2 mm, w zależności od specyfiki detalu. Doszczelnianie trudnych spoin oraz staranna kontrola odgazowania podgrzanego materiału przed malowaniem skutecznie ograniczają ryzyko powstawania defektów. Działania te przeprowadza się przed chemicznym przygotowaniem powierzchni. Poprawia to równomierność krycia i przyczepność docelowej powłoki ochronnej.
Ostateczna jakość wykończenia stalowego detalu nie jest wyłącznie wynikiem stabilnych parametrów pieca lakierniczego, lecz efektem całego łańcucha przemyślanych decyzji produkcyjnych. Rozpoczyna się to od rzetelnego zaprojektowania geometrii elementu, przechodzi przez wolne od wad spawanie, aż po skrupulatne przygotowanie krawędzi. Każdy z tych etapów decyduje o tym, czy nałożona powłoka przetrwa lata, czy zacznie odpryskiwać po kilku miesiącach. Wyłapywanie błędów we wczesnych fazach obróbki to sprawdzony sposób na uniknięcie odrzutów i zapewnienie odpowiedniego standardu ochrony antykorozyjnej wyrobu.
Kategorie artykułów
Polecane artykuły

Noclegi w Biłgoraju: Tradycja na talerzu i komfort w pokoju
Noclegi w Biłgoraju to doskonała opcja dla osób poszukujących komfortowego wypoczynku w malowniczej okolicy. W regionie tym można znaleźć wiele atrakcyjnych miejsc, które przyciągają turystów przez cały rok. Warto zwrócić uwagę na różnorodność ofert noclegowych, obejmujących zarówno hotele, jak i pe

Zużycie uszczelek i okuć w oknach PCV — objawy, których nie wolno ignorować
Pierwsze oznaki problemów ze stolarką okienną bywają często mylone z niedostatecznym ogrzewaniem budynku lub naturalnym wychłodzeniem ścian. Właściciele domów podkręcają kaloryfery, podczas gdy prawdziwa przyczyna leży w wyeksploatowanych uszczelkach i opadających okuciach. Te niepozorne elementy me